产品质量数据分析报告——数据处理

一、引言
本报告旨在对产品质量数据进行系统性的数据处理与分析,以揭示产品在不同维度上的质量表现,识别潜在问题,并为质量改进提供数据支持。
二、数据来源与预处理
2.1 数据来源
本次分析的数据主要来源于:
- 生产线质量检测记录
- 客户投诉与退货数据
- 售后维修与故障报修记录
- 供应商来料检验报告
2.2 数据清洗
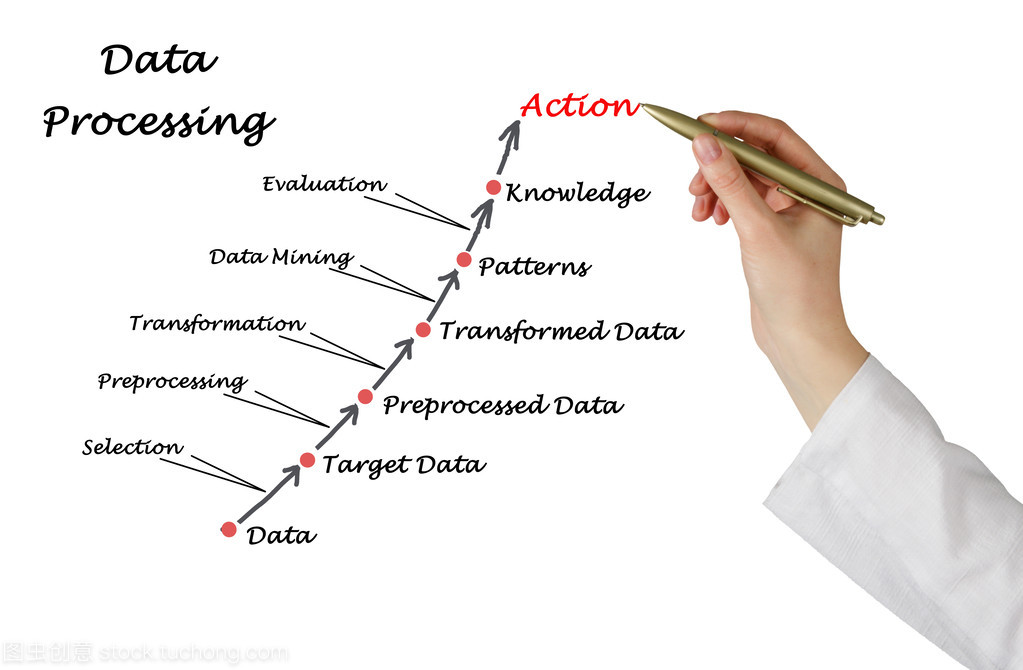
在数据预处理阶段,我们进行了以下操作:
- 缺失值处理:对关键字段(如产品批次、缺陷类型)缺失的记录予以剔除;对非关键字段缺失值采用均值或众数填充。
- 异常值检测:通过箱线图与Z-score方法识别异常值,确认后予以修正或删除。
- 去重:基于产品序列号与检测时间去除重复记录。
- 一致性检查:统一日期格式、产品编码及缺陷分类标准。
2.3 数据变换
- 对缺陷率、返修率等指标进行归一化处理,便于横向对比。
- 将连续型变量(如尺寸偏差)离散化,用于分类分析。
- 构建衍生指标:如“单位产品缺陷数”、“批次合格率”等。
三、数据分析方法
采用以下方法对处理后的数据进行分析:
- 描述性统计:计算均值、标准差、分位数等,了解整体质量水平。
- 趋势分析:按时间序列观察质量指标变化趋势。
- 对比分析:对不同产品线、批次、供应商进行对比。
- 相关性分析:探究工艺参数与缺陷率之间的关系。
- 可视化展示:通过柱状图、折线图、散点图、帕累托图等呈现分析结果。
四、数据分析结果
4.1 整体质量概况
- 平均批次合格率为96.8%,较上季度提升0.5个百分点。
- 主要缺陷类型为:外观不良(35%)、尺寸偏差(28%)、功能故障(20%)、其他(17%)。
4.2 趋势分析
- 近6个月缺陷率呈波动下降趋势,从2.5%降至1.8%。
- 客户投诉率同步下降,但售后维修率略有上升,需关注早期故障。
4.3 对比分析
- 产品线A合格率最高(98.2%),产品线C最低(94.5%)。
- 供应商X来料批次合格率显著低于其他供应商,需加强源头控制。
4.4 相关性分析
- 注塑温度与尺寸偏差呈负相关(r=-0.62),建议优化温度控制。
- 装配线速度与功能故障率呈正相关(r=0.71),需平衡效率与质量。
五、结论与建议
5.1 主要结论
- 整体质量稳中有升,但产品线间差异明显。
- 外观与尺寸缺陷是主要问题,与工艺参数密切相关。
- 供应商来料质量不稳定,影响最终产品合格率。
5.2 改进建议
- 针对产品线C开展专项质量攻关,优化注塑与装配工艺。
- 加强供应商质量管理,引入供应商绩效评分机制。
- 建立实时质量监控系统,实现缺陷预警与快速响应。
- 定期进行质量数据分析复盘,形成持续改进闭环。
六、附录
- 数据清洗规则明细
- 分析代码与可视化图表
- 术语说明表
本报告基于已脱敏的内部质量数据生成,仅供质量改进参考。